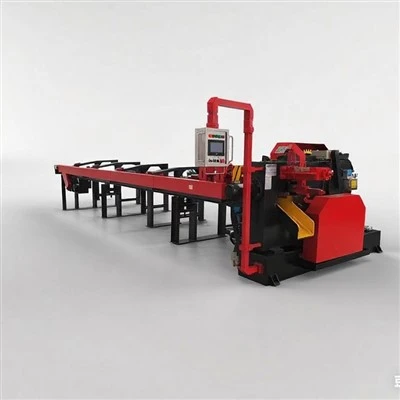
L'attrezzatura per forgiatura a caldo per dadi e bulloni è un manipolatore robotizzato-per impieghi gravosi integrato con un forno a induzione e una pressa per la forgiatura a caldo automatizzata.
Trasferisce pezzi grezzi riscaldati attraverso stampi a più-stazione per produrre-dadi esagonali, dadi flangiati, anelli per cuscinetti e dispositivi di fissaggio per automobili ad alta resistenza.


Specifiche del prodotto
|
MODELLO |
160K-3 |
160K-3G |
200K-3 |
200K-3G |
250K-3 |
250K-3G |
315K-3 |
315K-3G |
400K-3 |
400K-3G |
|
DIAMETRO MASSIMO DEL MORSETTO (mm) |
55 |
55 |
60 |
60 |
70 |
70 |
85 |
85 |
100 |
100 |
|
ALTEZZA MASSIMA MORSETTO (mm) |
50 |
50 |
60 |
60 |
60 |
60 |
75 |
75 |
80 |
80 |
|
VELOCITÀ (PCS/min) |
35-45 |
35-45 |
30-40 |
30-40 |
25-35 |
25-35 |
20-30 |
20-30 |
20-30 |
20-30 |
|
GAMMA DI REGOLAZIONE DELL'ALTEZZA (mm) |
0-20 |
0-20 |
0-20 |
0-20 |
0-20 |
0-20 |
0-20 |
0-20 |
0-20 |
0-20 |
|
ALTEZZA DI SOLLEVAMENTO TRAVE DURANTE IL LAVORO |
/ |
0-120 |
/ |
0-120 |
/ |
0-120 |
/ |
0-120 |
/ |
0-120 |
|
CORSA(mm) |
170 |
170 |
220 |
220 |
250 |
250 |
250 |
250 |
300 |
300 |
|
DIMENSIONE DEL TAVOLO SUPERIORE (mm) L*W*H |
700 * 660 * 60 |
700 * 660 * 60 |
800 * 700 * 80 |
800 * 700 * 80 |
800 * 750 * 90 |
800 * 750 * 90 |
800 * 750 * 100 |
800 * 750 * 100 |
1000 * 750 * 110 |
1000 * 750 * 110 |
|
DIMENSIONE TAVOLO GIÙ (mm) L*P*A |
1300 * 760 * 120 |
1300 * 760 * 120 |
1400 * 750 * 130 |
1400 * 750 * 130 |
1500 * 800 * 140 |
1500 * 800 * 140 |
1500 * 800 * 150 |
1500 * 800 * 150 |
1600 * 900 * 160 |
1600 * 900 * 160 |
|
POTENZA SERVOMOTORE (KW) |
3 |
4.5 |
3 |
4.5 |
3 |
4.5 |
3 |
4.5 |
4.5 |
4.5 |
|
DIMENSIONE COMPLESSIVA DEL MANUPOLATORE (MM) L*L*H |
3300 * 800 * 700 |
3300 * 800 * 700 |
3400 * 800 * 700 |
3400 * 800 * 700 |
3700 * 1000 * 800 |
3700 * 1000 * 800 |
3600 * 1000 * 800 |
3600 * 1000 * 800 |
4200 * 1200 * 100 |
4200 * 1200 * 100 |
|
PESO MANIPOLATORE(Kg) |
2000 |
2100 |
2500 |
2600 |
2900 |
3000 |
3200 |
3300 |
3700 |
3700 |
Configurazione di forgiatura personalizzata
Corrispondenza stazione:Trasferimenti meccanici integrati progettati per formatrici a caldo a 3 e 4 stazioni, che gestiscono pezzi grezzi in acciaio al carbonio e leghe fino a 50 mm a 1.150 gradi.
Integrazione di strumenti personalizzati:Dita e matrici di trasferimento a cambio rapido-lavorati a CNC che riducono i tempi di cambio degli utensili a meno di 30 minuti.
Profilatura termica dei materiali:Forza di presa programmabile e curve di temporizzazione ottimizzate per billette in acciaio inossidabile e leghe ad alta temperatura.
Disposizione dell'impianto:Interfacce dello spingibarra automatizzato a sinistra- o a destra-configurabili senza re-ingegnerizzazione.
Personalizzazione del sistema di controllo:Architettura software PLC personalizzata compatibile con i protocolli Siemens e Allen-Bradley.
Controllo di qualità
Ripetibilità dimensionale:Le pinze meccaniche servo-assicurano una precisione di posizionamento di ±0,05 mm.
Prevenzione di rottami e incidenti:I pirometri a infrarossi in linea espellono automaticamente le billette surriscaldate (<950°C) within 0.2 seconds.
Protezione termica:Le dita di trasferimento interne-raffreddate ad acqua e gli scudi termici localizzati prevengono guasti alla tenuta idraulica dovuti al calore radiante di 1.000 gradi.
Resistenza all'usura dei componenti:I binari di guida in lega temprata e le piastre antiusura in bronzo sostituibili proteggono i giunti ad alto-attrito, estendendo gli intervalli di manutenzione a 5.000 ore.


Installazione e pezzi di ricambio
- L'ancoraggio meccanico in loco, l'integrazione del PLC e la formazione pratica su operazioni, configurazione dello stampo e risoluzione dei problemi di emergenza vengono completati entro 72 ore dall'arrivo.
- Un'interfaccia di rete crittografata consente la diagnostica remota del PLC, consentendo la risoluzione dei guasti del software.
- I componenti critici soggetti a usura, tra cui dita-raffreddate ad acqua e kit di guarnizioni, vengono spediti entro 24 ore dal preavviso.
- Ogni macchina viene fornita con un pacchetto standardizzato di parti soggette a usura della durata di 12-mesi per garantire una produzione iniziale ininterrotta.
Conformità e standard di settore
Sicurezza macchinari CE:Costruito secondo gli standard di sicurezza CE UE utilizzando recinzione perimetrale interbloccata e barriere fotoelettriche a doppio-canale per la protezione dell'operatore.
Involucri industriali IP65:Gli armadi elettrici-climatizzati impediscono l'ingresso-di polvere su scala fine.
Test di pressione idrostatica:Tutti i circuiti idraulici sono sottoposti a test di mantenimento della pressione continua a 200 bar per 4 ore prima della spedizione in fabbrica.
Tracciabilità dei materiali:I telai strutturali principali e i bracci manipolatori-portanti includono certificati di prova di fabbrica EN 10204 3.1 completi.
Domande frequenti
D: Cosa copre specificamente il certificato EN 10204 3.1 su questa macchina?
R: Il certificato 3.1 copre il telaio strutturale principale e i bracci manipolatori portanti-; le parti soggette ad usura come le dita della pinza sono coperte da schede specifiche dei materiali separate, non dal certificato 3.1 mill.
D: Qualche unità non ha superato il test di pressione idrostatica a 200 bar nella produzione recente?
R: Le unità guaste sono state ricondotte a problemi con il lotto di sigilli, che sono stati corretti prima di ripetere il test.
D: Il quadro elettrico è classificato IP65 per ambienti portuali costieri o-ad alta umidità?
R: Sì, all'interno dei prodotti spediti nei climi tropicali vengono inserite unità essiccanti aggiuntive.
D: È possibile configurare il PLC per funzionare sulla rete Siemens S7 esistente del cliente?
R: Sì, i nostri ingegneri di controllo possono integrarsi direttamente in una rete Siemens S7-1500 esistente, evitando la necessità di un armadio PLC autonomo separato.
D: Qual è la differenza tra le piastre antiusura in bronzo standard e l'opzione con intervallo-esteso?
R: Le piastre in bronzo standard devono essere sostituite ogni 3.000 ore circa, mentre le piastre composite temprate opzionali estendono tale intervallo a circa 5.000 ore con un modesto costo aggiuntivo.
D: Le barriere fotoelettriche a doppio-canale sono conformi agli standard di sicurezza dei macchinari sia negli Stati Uniti che nell'Unione Europea?
R: Sì, oltre alla conformità CE, il sistema di barriere fotoelettriche soddisfa i requisiti ANSI B11.19 e OSHA 1910.212 per le installazioni destinate agli Stati Uniti-.
Etichetta sexy: apparecchiature automatiche per la produzione a caldo di dadi e bulloni, produttori di apparecchiature automatiche per la produzione a caldo di dadi e bulloni in Cina, fornitori, fabbrica, dado pesante per la produzione a caldo, linea di macchine per la produzione a caldo di dadi esagonali, dado in acciaio inox per produzione a caldo, attrezzature per la produzione di dadi in acciaio inox a caldo, dado ruota per produzione a caldo, Macchina per la produzione a caldo di dadi e bulloni