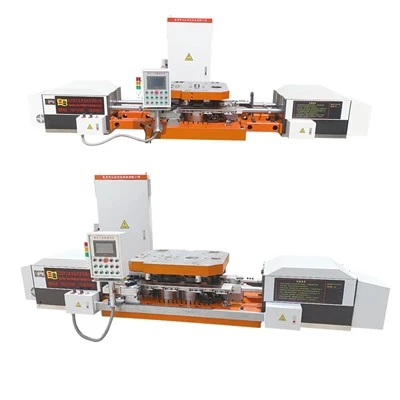
Questa linea automatica di produzione a caldo per dadi e bulloni è un sistema di produzione di forgiatura a caldo completamente integrato progettato per convertire continuamente barre di acciaio grezzo in elementi di fissaggio industriali ad alta resistenza.


Specifiche del prodotto
|
MODELLO |
160K-3 |
160K-3G |
200K-3 |
200K-3G |
250K-3 |
250K-3G |
315K-3 |
315K-3G |
400K-3 |
400K-3G |
|
DIAMETRO MASSIMO DEL MORSETTO (mm) |
55 |
55 |
60 |
60 |
70 |
70 |
85 |
85 |
100 |
100 |
|
ALTEZZA MASSIMA MORSETTO (mm) |
50 |
50 |
60 |
60 |
60 |
60 |
75 |
75 |
80 |
80 |
|
VELOCITÀ (PCS/min) |
35-45 |
35-45 |
30-40 |
30-40 |
25-35 |
25-35 |
20-30 |
20-30 |
20-30 |
20-30 |
|
GAMMA DI REGOLAZIONE DELL'ALTEZZA (mm) |
0-20 |
0-20 |
0-20 |
0-20 |
0-20 |
0-20 |
0-20 |
0-20 |
0-20 |
0-20 |
|
ALTEZZA DI SOLLEVAMENTO TRAVE DURANTE IL LAVORO |
/ |
0-120 |
/ |
0-120 |
/ |
0-120 |
/ |
0-120 |
/ |
0-120 |
|
CORSA(mm) |
170 |
170 |
220 |
220 |
250 |
250 |
250 |
250 |
300 |
300 |
|
DIMENSIONE DEL TAVOLO SUPERIORE (mm) L*W*H |
700 * 660 * 60 |
700 * 660 * 60 |
800 * 700 * 80 |
800 * 700 * 80 |
800 * 750 * 90 |
800 * 750 * 90 |
800 * 750 * 100 |
800 * 750 * 100 |
1000 * 750 * 110 |
1000 * 750 * 110 |
|
DIMENSIONE TAVOLO GIÙ (mm)L*L*H |
1300 * 760 * 120 |
1300 * 760 * 120 |
1400 * 750 * 130 |
1400 * 750 * 130 |
1500 * 800 * 140 |
1500 * 800 * 140 |
1500 * 800 * 150 |
1500 * 800 * 150 |
1600 * 900 * 160 |
1600 * 900 * 160 |
|
POTENZA SERVOMOTORE (KW) |
3 |
4.5 |
3 |
4.5 |
3 |
4.5 |
3 |
4.5 |
4.5 |
4.5 |
|
DIMENSIONE COMPLESSIVA DEL MANUPOLATORE (MM) L*W*H |
3300 * 800 * 700 |
3300 * 800 * 700 |
3400 * 800 * 700 |
3400 * 800 * 700 |
3700 * 1000 * 800 |
3700 * 1000 * 800 |
3600 * 1000 * 800 |
3600 * 1000 * 800 |
4200 * 1200 * 100 |
4200 * 1200 * 100 |
|
PESO MANIPOLATORE(Kg) |
2000 |
2100 |
2500 |
2600 |
2900 |
3000 |
3200 |
3300 |
3700 |
3700 |
Principio di funzionamento
Alimentazione delle materie prime:Gli alimentatori di barre automatici accettano continuamente barre da 12–32 mm provenienti da pacchi.
Riscaldamento a induzione:Le bobine ad alta-frequenza riscaldano l'acciaio a 1.100-1.200 gradi, mantenendo la temperatura interna entro ±10 gradi per evitare cricche interne da forgiatura.
Ordinamento ottico della temperatura:I pirometri a infrarossi misurano la temperatura superficiale ogni 0,1 secondi ed espellono le barre-fuori-di tolleranza prima della forgiatura.
Decalcificazione ad alta-pressione:Un sistema idrico da 8–12 MPa rimuove le incrostazioni superficiali, prevenendo la vaiolatura superficiale.
Forgiatura multistazione-:Esegue la formatura con stampo chiuso da tre- a cinque-stadi-con ripetibilità meccanica di ±0,05 mm.
Trasferimento e raffreddamento del servo:I bracci servo multi-asse trasferiscono pezzi caldi fino a 40 corse al minuto su tavoli di raffreddamento controllati.
Ingegneria del progetto OEM
- La progettazione personalizzata adatta i tempi del manipolatore per adattarsi alle presse per forgiatura a telaio aperto o a telaio chiuso da 100 a 3.000 tonnellate.
- I layout modulari del braccio da 3 a 5 stazioni si adattano alla geometria specifica dei bulloni da M10 a M48.
- I kit di adattamento convertono le presse per forgiatura manuali esistenti in celle di produzione automatizzate entro cinque giorni lavorativi dall'inizio del periodo di inattività del sito.
- Le pinze in lega-lavorate CNC vengono realizzate su misura-entro 48 ore dai tuoi modelli CAD 3D.
- Il software PLC personalizzato collega le operazioni di linea con le architetture di controllo dell'impianto esistenti, comprese le piattaforme Siemens, Fanuc o Mitsubishi.


Controllo di qualità
Standard internazionali:Costruito secondo i protocolli di qualità ISO 9001:2015 e certificato secondo la Direttiva Macchine CE 2006/42/CE e EN ISO 12100.
Controllo termico-a circuito chiuso:Gli interblocchi collegati al pirometro-interrompono l'azione della pressa se la temperatura del materiale scende sotto i 1050 gradi.
FAT pre-spedizione:Ogni linea viene sottoposta a un test di prova di forgiatura e di prova a carico continuo di 72-ore continue prima dell'esportazione.
Tracciabilità completa del processo:Il PLC operativo archivia automaticamente la pressione di forgiatura, la cronologia della temperatura e le velocità del ciclo.
Confezione
Imballaggio VCI idoneo alla navigazione:L'attrezzatura è sigillata in una pellicola VCI ad alta resistenza e imballata in custodie di compensato trattato termicamente e resistente a 45 giorni di esposizione alla nebbia salina.
Mitigazione degli shock in transito:Le alette di fissaggio rinforzate-e i perni di bloccaggio interni fissano i manipolatori e assorbono gli urti.
Spedizione urgente di pezzi di ricambio:Le valvole pneumatiche critiche, i sensori ottici e le pinze in lega vengono spediti entro 48 ore tramite DHL o FedEx utilizzando i codici OEM.
Documentazione:I prodotti finali includono layout CAD, schemi elettrici, cataloghi di parti di ricambio-e manuali CE con programmi di manutenzione.
Domande frequenti
D: Qual è l'ordine minimo e la struttura di pagamento per questa linea di produzione completa?
R: L'ordine minimo è una riga completa, con il pagamento strutturato come deposito del 30%, 60% prima della spedizione al momento della firma FAT-e 10% dopo la verifica-della messa in sito.
D: Come posso determinare se ho bisogno di una configurazione a 3 o 5 stazioni per la geometria dei miei bulloni?
R: Per i bulloni esagonali semplici inferiori a M24, in genere consigliamo un layout a 3 stazioni; i bulloni M24–M48 o le parti che richiedono fasi separate di perforazione e rifilatura generalmente richiedono una configurazione a 4 o 5 stazioni.
D: Cosa succede dopo che la stampante si ferma a causa dell'interblocco termico a 1050 gradi?
R: Una volta che la temperatura del materiale viene riscaldata al di sopra della soglia di 1050 gradi, l'interblocco si annulla automaticamente e la produzione riprende entro circa 20-30 secondi.
D: La fabbricazione rapida delle pinze CNC in 48 ore compromette la precisione dimensionale rispetto ai tempi di consegna standard?
R: No, il servizio in 48 ore utilizza la stessa tolleranza CNC a 5 assi di ±0,05 mm della nostra produzione standard di pinze in 5 giorni.
D: Il sistema di riscaldamento a induzione può funzionare con l'alimentazione trifase esistente del cliente?
R: Il sistema funziona direttamente con un'alimentazione standard trifase-380 V/400 V/480 V; un trasformatore step-down dedicato è necessario solo per gli impianti più vecchi che funzionano ancora con alimentazione trifase a 220 V.
Etichetta sexy: linea di macchine automatiche per la produzione a caldo di bulloni a dado, produttori di linee di macchine automatiche per la produzione a caldo di bulloni a dado in Cina, fornitori, fabbrica, dado esagonale a caldo, Macchina automatica per la produzione a caldo di dadi quadrati, attrezzature per la produzione di dadi quadrati a caldo, dado in acciaio inox per produzione a caldo, Macchina automatica per la produzione a caldo di dadi in acciaio inox, Linea di macchine automatiche per la produzione a caldo di dadi e bulloni