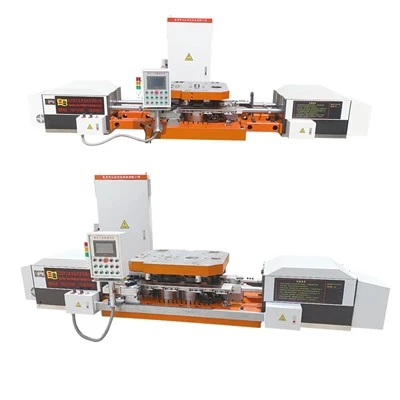
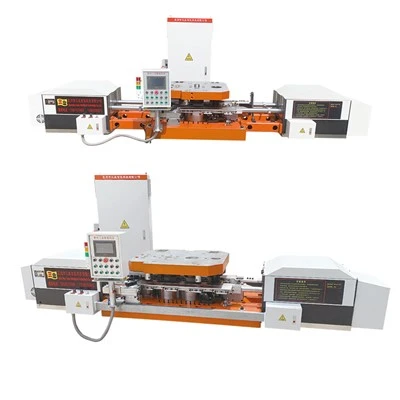
La macchina automatica per la formazione di dadi a caldo viene utilizzata per produrre dadi da grezzi di acciaio riscaldati tramite alimentazione automatica, riscaldamento a induzione, forgiatura multi-stazione, trasferimento ed espulsione del prodotto finito.


Specifiche del prodotto
|
Parametro |
160K-3 |
160K-3G |
200K-3 |
200K-3G |
250K-3 |
250K-3G |
315K-3 |
315K-3G |
400K-3 |
400K-3G |
|
Massimo. Diametro di serraggio (mm) |
55 |
55 |
60 |
60 |
70 |
70 |
85 |
85 |
100 |
100 |
|
Massimo. Altezza di serraggio (mm) |
50 |
50 |
60 |
60 |
60 |
60 |
75 |
75 |
80 |
80 |
|
Velocità (pz/min) |
35–45 |
35–45 |
30–40 |
30–40 |
25–35 |
25–35 |
20–30 |
20–30 |
20–30 |
20–30 |
|
Intervallo di regolazione dell'altezza (mm) |
0–20 |
0–20 |
0–20 |
0–20 |
0–20 |
0–20 |
0–20 |
0–20 |
0–20 |
0–20 |
|
Altezza di sollevamento della trave durante il funzionamento (mm) |
- |
0–120 |
- |
0–120 |
- |
0–120 |
- |
0–120 |
- |
0–120 |
|
Corsa (mm) |
170 |
170 |
220 |
220 |
250 |
250 |
250 |
250 |
300 |
300 |
|
Dimensioni tavolo superiore L×L×A (mm) |
700 ×660 ×60 |
700 ×660 ×60 |
800 ×700 ×80 |
800 ×700 ×80 |
800 ×750 ×90 |
800 ×750 ×90 |
800 ×750 ×100 |
800 ×750 ×100 |
1000 ×750 ×110 |
1000 ×750 ×110 |
|
Dimensioni tavolo inferiore L×L×A (mm) |
1300 ×760 ×120 |
1300 ×760 ×120 |
1400 ×750 ×130 |
1400 ×750 ×130 |
1500 ×800 ×140 |
1500 ×800 ×140 |
1500 ×800 ×150 |
1500 ×800 ×150 |
1600 ×900 ×160 |
1600 ×900 ×160 |
|
Potenza servomotore (kW) |
3 |
4.5 |
3 |
4.5 |
3 |
4.5 |
3 |
4.5 |
4.5 |
4.5 |
|
Dimensioni complessive del manipolatore L×L×A (mm) |
3300 ×800 ×700 |
3300 ×800 ×700 |
3400 ×800 ×700 |
3400 ×800 ×700 |
3700 ×1000 ×800 |
3700 ×1000 ×800 |
3600 ×1000 ×800 |
3600 ×1000 ×800 |
4200 ×1200 ×1000 |
4200 ×1200 ×1000 |
|
Peso del manipolatore (kg) |
2000 |
2100 |
2500 |
2600 |
2900 |
3000 |
3200 |
3300 |
3700 |
3700 |
Applicazioni
Settore automobilistico e trasporti:Dadi delle ruote, elementi di fissaggio del telaio, elementi di fissaggio ferroviari e componenti-di veicoli pesanti
Edilizia e infrastrutture:Acciaio strutturale, ponti, torri, condutture e sistemi di fissaggio su larga scala-
Macchinari pesanti e attrezzature industriali:Macchinari minerari, escavatori, caricatori, presse industriali e attrezzature pesanti
Energia e potenza:Turbine eoliche, apparecchiature-per la generazione di energia, condutture e altre-applicazioni di fissaggio ad alta resistenza
Configurazione della macchina
Telaio principale:Struttura in ghisa duttile-per impieghi gravosi (tipicamente grado QT600-3 o equivalente), trattata con trattamento termico per facilitare la gestione di carichi meccanici ripetitivi.
Sistema di riscaldamento:Configurazione del riscaldamento a induzione dotata di supporto per la regolazione della temperatura per contribuire a ottenere un riscaldamento uniforme del pezzo grezzo.
Meccanismo di trasferimento:Manipolatore servo-progettato per facilitare il trasferimento stabile del pezzo tra le stazioni di formatura.
Utensili e controllo:Utensili in lega resistente all'usura- abbinati a un'interfaccia PLC/HMI centralizzata per il monitoraggio dei parametri e la gestione delle operazioni.
Sicurezza e lubrificazione:Disposizione di lubrificazione centralizzata e circuiti di interblocco di sicurezza standard per supportare la manutenzione di routine e la sicurezza in officina.
Processo di forgiatura a caldo
Alimentazione del materiale
Le barre grezze o i pezzi grezzi tagliati vengono consegnati all'unità di alimentazione.
Riscaldamento ad induzione
I pezzi grezzi passano attraverso la zona di riscaldamento per raggiungere le temperature di forgiatura previste.
Trasferimento automatico
Il servomanipolatore indicizza il materiale riscaldato nella stazione di formatura iniziale.
Forgiatura e modellatura a caldo
Le fasi progressive di lavorazione modellano il materiale nel profilo del dado desiderato.
Eiezione
I componenti finiti vengono scaricati dall'area di attrezzaggio.
Garanzia di qualità e test
Controlli sulle materie prime:I telai strutturali e le fusioni vengono sottoposti al rilevamento standard dei difetti prima della lavorazione per individuare tempestivamente i difetti interni.
Tolleranze di lavorazione:Le superfici critiche di accoppiamento e le dimensioni dell'assieme vengono misurate con strumenti metrologici di officina-per mantenere una precisione di allineamento pratica.
Test pre-spedizione:Le linee vengono sottoposte a corse di prova alle velocità target per verificare il movimento meccanico, i tempi di trasferimento e la risposta complessiva del sistema.
Verifica elettrica e di sicurezza:I circuiti di controllo, i circuiti di arresto di emergenza e gli interblocchi dei sensori vengono controllati prima dell'imballaggio per verificarne la disponibilità operativa di base.
Installazione e post-vendita
Documentazione e guida pre-all'installazione:Prima della spedizione vengono forniti disegni dettagliati del layout delle fondamenta, requisiti delle utenze e schemi di collegamento-per facilitare la preparazione-dell'officina.
Messa in funzione-sul posto:Tecnici meccanici ed elettrici esperti sono disponibili per la-supervisione dell'installazione in loco, l'integrazione del sistema e le prove iniziali.
Formazione degli operatori:Durante la messa in servizio viene condotta una formazione pratica-sul funzionamento e sulla manutenzione per coprire le regolazioni di routine, la risoluzione dei problemi e i cambi di attrezzature.
Pezzi di ricambio e supporto remoto:Le parti di ricambio critiche sono immagazzinate per una pronta spedizione, supportate da assistenza diagnostica remota per aiutare a risolvere i problemi operativi.


Domande frequenti
D: Quali informazioni su utilità e fondamenta vengono fornite prima della consegna?
R: Forniamo disegni di layout che coprono la posizione degli ancoraggi, linee guida concrete e collegamenti alle utenze (elettricità e acqua di raffreddamento) per aiutare a preparare l'officina.
D: Come viene mantenuta la sincronizzazione tra riscaldatore, pressa e manipolatore?
R: La logica PLC industriale centralizzata e i bus servo-a circuito chiuso regolano i tempi di trasferimento per coordinare il movimento tra le unità durante il funzionamento.
D: L'attrezzatura può essere regolata per diverse dimensioni di utensili?
R: Sì. Le tavole modulari, le corse verticali regolabili e le funzioni di elevazione della trave sulle varianti "G" si adattano ad altezze variabili dello stampo e semplificano il riattrezzamento.
D: Quali linguaggi e diagnostica HMI sono inclusi?
R: Il pannello di controllo supporta l'inglese e altre lingue, offrendo una semplice registrazione degli errori e un monitoraggio dei parametri operativi per il personale di manutenzione.
D: In che modo il sistema gestisce gli ambienti ad alta-temperatura?
R: I gruppi critici includono schermatura termica o dispositivi di raffreddamento, mentre i punti di usura a carico elevato-utilizzano una lubrificazione centralizzata per supportare la manutenzione ordinaria.
D: Come vengono preparate queste macchine per la spedizione?
R: L'attrezzatura viene smontata in casse modulari standard per l'esportazione-, complete di diagrammi di allestimento e guide di carico per un transito sicuro all'estero.
Etichetta sexy: dado bullone caldo ex macchina automatica, Cina dado bullone caldo ex macchina automatica produttori, fornitori, fabbrica, bullone con dado quadro forgiato a caldo, bullone da dado quadrato a caldo, bullone dado pressato a caldo, dado flangiato stampato a caldo, Macchina formatrice di dadi e bulloni, Dado Bullone Ex linea di macchine