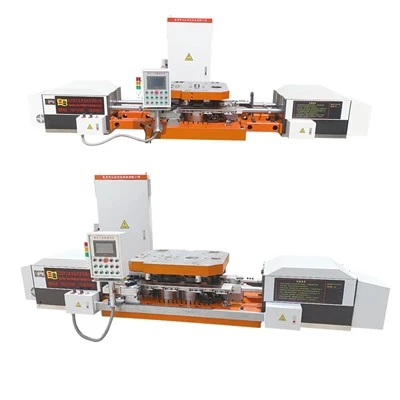
L'attrezzatura automatica per la formazione di dadi e bulloni per linee di forgiatura a caldo è progettata per elementi di fissaggio M12–M48. Questo servosistema ad alta-velocità si integra con il riscaldamento a induzione e le presse per garantire un trasferimento di parti in più fasi sicuro e preciso e aumentare l'efficienza della produzione.


Specifiche tecniche
|
Specifica |
160K-3 |
160K-3G |
200K-3 |
200K-3G |
250K-3 |
250K-3G |
315K-3 |
315K-3G |
400K-3 |
400K-3G |
|
Massimo. Diametro di serraggio (mm) |
55 |
55 |
60 |
60 |
70 |
70 |
85 |
85 |
100 |
100 |
|
Massimo. Altezza di serraggio (mm) |
50 |
50 |
60 |
60 |
60 |
60 |
75 |
75 |
80 |
80 |
|
Velocità (pz/min) |
35–45 |
35–45 |
30–40 |
30–40 |
25–35 |
25–35 |
20–30 |
20–30 |
20–30 |
20–30 |
|
Regolazione dell'altezza (mm) |
0–20 |
0–20 |
0–20 |
0–20 |
0–20 |
0–20 |
0–20 |
0–20 |
0–20 |
0–20 |
|
Sollevamento della trave durante il funzionamento (mm) |
- |
0–120 |
- |
0–120 |
- |
0–120 |
- |
0–120 |
- |
0–120 |
|
Corsa (mm) |
170 |
170 |
220 |
220 |
250 |
250 |
250 |
250 |
300 |
300 |
|
Potenza servomotore (kW) |
3 |
4.5 |
3 |
4.5 |
3 |
4.5 |
3 |
4.5 |
4.5 |
4.5 |
|
Peso del manipolatore (kg) |
2000 |
2100 |
2500 |
2600 |
2900 |
3000 |
3200 |
3300 |
3700 |
3700 |
Gamma di modelli
|
Modello |
Massimo. Diametro di serraggio |
Massimo. Altezza di serraggio |
Velocità |
|
160K-3 / 160K-3G |
55 mm |
50 mm |
35–45 pezzi/min |
|
200K-3 / 200K-3G |
60 mm |
60 mm |
30–40 pezzi/min |
|
250K-3 / 250K-3G |
70 mm |
60 mm |
25–35 pezzi/min |
|
315K-3 / 315K-3G |
85 mm |
75 mm |
20–30 pezzi/min |
|
400K-3 / 400K-3G |
100 mm |
80 mm |
20–30 pezzi/min |
Caratteristiche
Precisione dimensionale:Utilizza la punzonatura idraulica per mantenere costanti le tolleranze di forma e altezza della testa, aiutando i componenti a soddisfare le specifiche industriali standard e riducendo la necessità di lavorazioni secondarie.
Riscaldamento controllato:Impiega un sistema di riscaldamento a induzione progettato per mantenere intervalli di temperatura stabili per la lavorazione dei materiali.
Cambio efficiente:Integra preimpostazioni servo digitali e strumenti modulari per semplificare le transizioni delle dimensioni del prodotto e ridurre al minimo i tempi di inattività tra i lotti di produzione.
Integrazione dei dati:Dispone di porte di comunicazione Ethernet/IP e Modbus TCP standard per supportare la connessione con i sistemi di monitoraggio di fabbrica per il monitoraggio dei dati operativi.
Struttura dell'attrezzatura
Trave di trasferimento e ganasce di bloccaggio:Progettato per la presa multiasse ad alta-velocità-e il trasferimento stabile di grezzi metallici riscaldati tra le stazioni di stampa.
Sistema di servoazionamento digitale:Utilizza servomotori di precisione per gestire la lunghezza della corsa, la sincronizzazione del bloccaggio e la temporizzazione con elevata precisione.
Integrazione del riscaldamento a induzione:Si coordina perfettamente con le unità di riscaldamento a monte per una gestione precisa del vuoto termico.
Attrezzature per utensili modulari:Progettato per una rapida rimozione e sostituzione per adattarsi a varie geometrie di dadi e bulloni.
Interfaccia di controllo (HMI):Integra un pannello touchscreen intuitivo con porte di comunicazione Ethernet/IP standard e Modbus TCP per la sincronizzazione automatizzata della linea.
Applicazioni
Formatura a caldo di dadi esagonali
Per dadi esagonali M12–M48 in linee di forgiatura automatizzate.
Produzione di bulloni flangiati
Per un trasferimento stabile tra le stazioni di forgiatura.
Elementi di fissaggio personalizzati
Adatto per la produzione di elementi di fissaggio non-standard e pesanti-.


Processo di formazione
Preparazione del materiale
Tagliare il filo di acciaio o i pezzi grezzi alla lunghezza e al peso richiesti prima della formatura.
Riscaldamento ad induzione
Riscaldare gli spazi vuoti alla temperatura di forgiatura richiesta. Controllare la consistenza del riscaldamento prima di alimentare la pressa.
Trasferimento automatico
La trave di trasferimento e le ganasce di bloccaggio spostano i pezzi grezzi riscaldati tra ciascuna stazione.
Il tempo di trasferimento è sincronizzato con la stampante.
Pre-formatura
La prima operazione di formatura controlla la distribuzione del materiale e prepara il pezzo grezzo per la fase successiva.
Forgiatura-in più fasi
Il pezzo grezzo viene formato passo dopo passo attraverso la ricalcatura, l'intestazione, la formatura della flangia o altre operazioni richieste.
Formatura finale
La stazione finale completa la geometria della testa del dado o del bullone e controlla l'altezza e le dimensioni richieste.
Espulsione della parte
Le parti finite vengono rimosse dalla pressa e inviate al raffreddamento, alla rifilatura, alla perforazione o al processo successivo.
Ispezione del processo
Gli operatori controllano la temperatura di riscaldamento, la posizione di trasferimento, le dimensioni di formatura e le condizioni degli utensili durante la produzione.
Processo di personalizzazione
Analisi dei requisiti:Revisione dei requisiti di fissaggio specifici, comprese dimensioni (M12–M48), tipi di materiali e obiettivi di volume di produzione.
Ingegneria e progettazione:Configurazione dei parametri della macchina, comprese le dimensioni di bloccaggio, la lunghezza della corsa e l'integrazione del riscaldamento in base alle specifiche del progetto.
Integrazione e simulazione del sistema:Finalizzazione della struttura meccanica, del layout elettrico e della compatibilità dell'interfaccia di controllo con i sistemi di fabbrica.
Produzione e assemblaggio:Costruire componenti fondamentali, integrare servosistemi e condurre test funzionali interni.
Accettazione e consegna in fabbrica:Esecuzione di prove, verifica della qualità e preparazione dell'attrezzatura per la spedizione e l'installazione in-luogo.
Controllo e ispezione di qualità
Verifica della tolleranza dimensionale:Utilizzo di strumenti di misurazione di precisione per verificare le dimensioni della testa, le tolleranze di altezza e l'allineamento rispetto agli standard industriali stabiliti.
Monitoraggio della regolazione termica:Monitoraggio continuo del processo di riscaldamento a induzione per garantire la stabilità della temperatura entro intervalli operativi specificati.
Verifiche della coerenza della pressione e della corsa:Verifica regolare delle prestazioni del punzone idraulico per mantenere un'erogazione uniforme della forza e prevenire deviazioni meccaniche.
Test funzionali pre-spedizione:Conduzione di prove operative e controlli funzionali sui principali gruppi meccanici ed elettrici prima della consegna.
Domande frequenti
D: Qual è il tempo di consegna tipico?
R: La consegna standard richiede dalle 12 alle 16 settimane, a seconda della personalizzazione e dei programmi di produzione.
D: Quali requisiti di utilità sono necessari?
R: Un alimentatore industriale, una fonte di acqua di raffreddamento per il riscaldatore e una linea di aria compressa.
D: Come gestisce le variazioni delle materie prime?
R: Gli operatori possono regolare i parametri di riscaldamento e le impostazioni della corsa tramite il sistema di controllo.
D: Sono richieste competenze di programmazione specializzate per gli operatori?
R: No. La formazione operativa standard è sufficiente utilizzando le ricette HMI pre-salvate.
D: Quale manutenzione preventiva è necessaria?
R: Le attività di routine includono la lubrificazione delle guide, l'ispezione delle ganasce di bloccaggio, il controllo dei livelli dei liquidi e la pulizia dei sensori.
D: I tecnici locali possono gestire le riparazioni di routine?
R: Sì,-i team interni possono eseguire regolazioni di routine utilizzando il manuale fornito, supportato dalla diagnostica remota.
Etichetta sexy: dado bullone ex attrezzatura automatica, Cina dado bullone ex produttori di apparecchiature automatiche, fornitori, fabbrica, bullone a dado scanalato forgiato a caldo, bullone con dado quadro forgiato a caldo, bullone a dado a castello formato a caldo, bullone da dado quadrato a caldo, bullone dado punzonato a caldo, bullone dado ruota punzonato a caldo